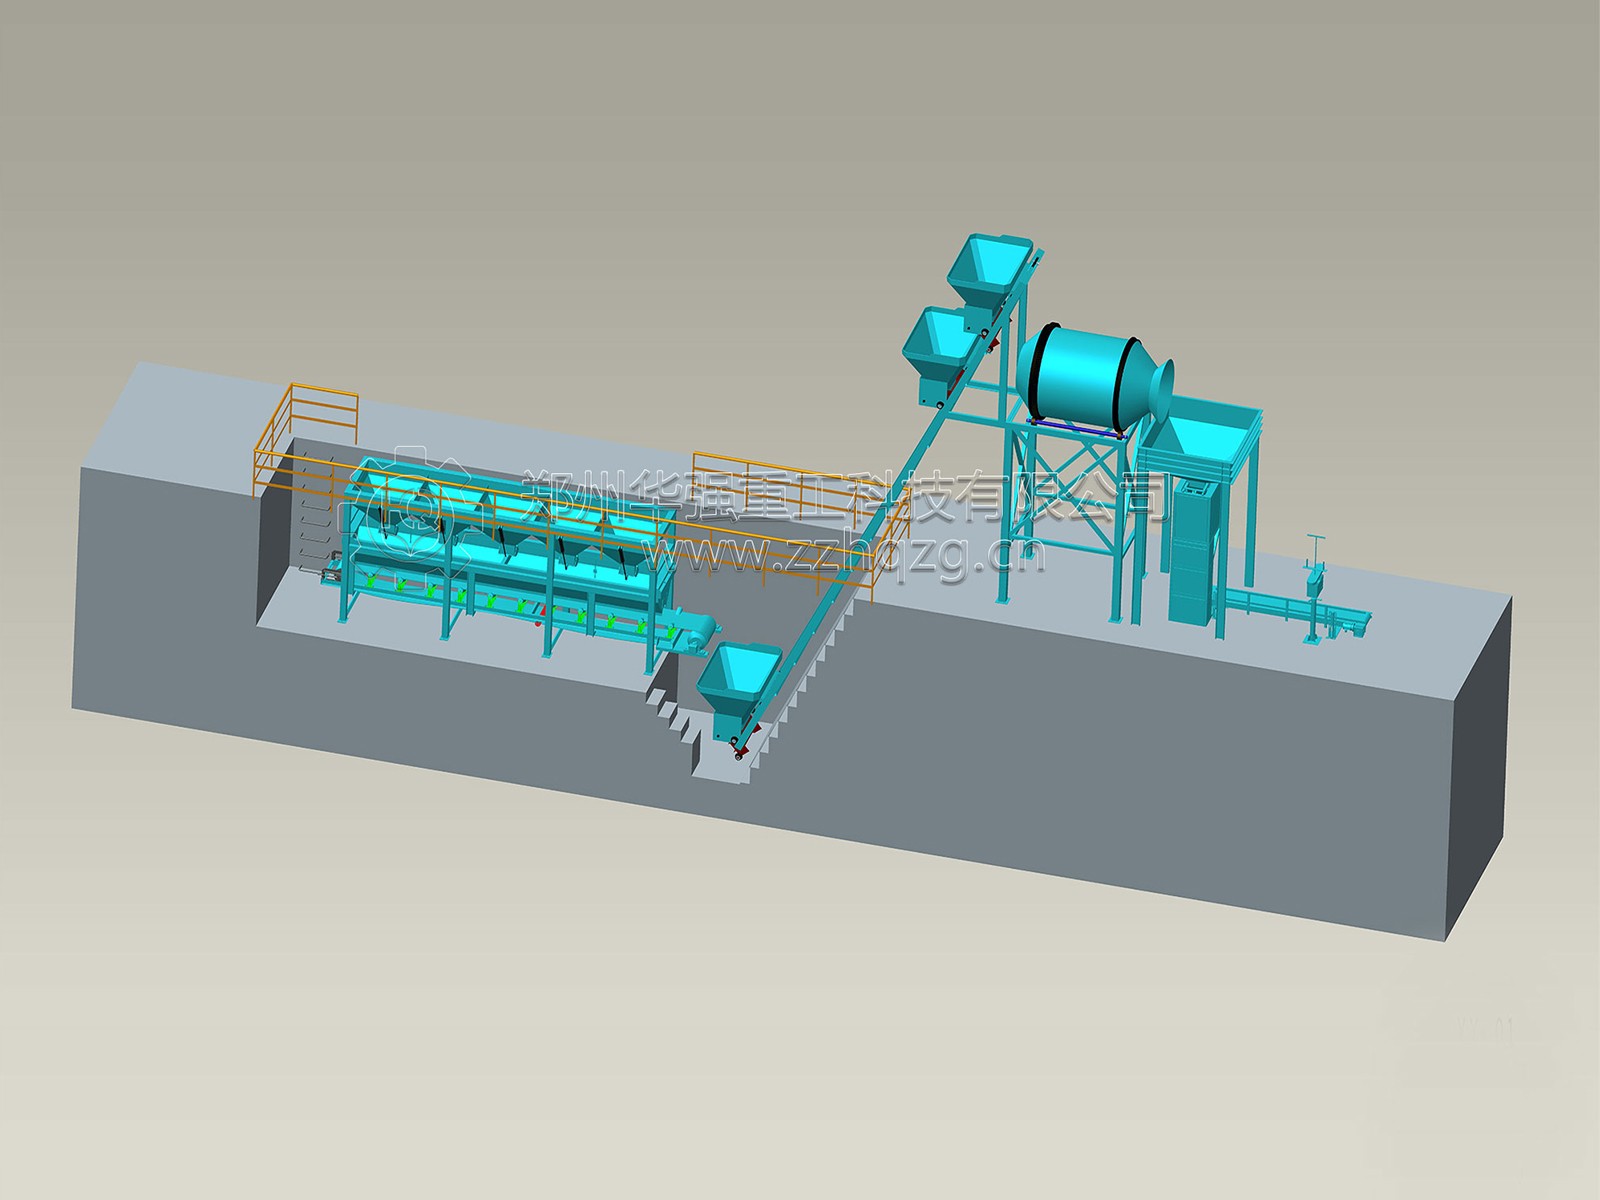
BB肥的旺季有一个很鲜明的特征:需求集中爆发,而且来得又急又杂。春耕、秋播一到,订单在短时间内涌进来,配方还各不相同——大田用肥、经济作物专用肥、区域定制配方同时排产。很多厂的 反应是“主机不够快”,于是琢磨换更大的混合机、加更高的功率。但真正在旺季吃掉产能的,往往不是主机转得不够快,而是换产时停机太久、配料和混合的节拍对不上、以及包装码垛拖住了完成后的一道口子。旺季提产能,本质上是把整条线的“有效运行时间”抢回来,而不是单点拼速度。
换产损失是旺季 的隐性产能黑洞
BB肥的竞争力在于“一地一配方、按需定制”,但配方越多,换产越频繁,停机时间就越长。传统搅拌机在换配方时,物料容易堆积在出料口、桨叶背面和门框死角,人工清理一次动辄2—3小时,清理不彻底还会把上一批的残留带进下一批,造成串料和养分偏差。旺季订单密集时,每一次换产都是一次产能“断档”。
压缩换产时间的路径已经很成熟。采用快开式清理门结构,无需拆卸复杂零部件,清理流程可以压缩到半小时左右完成。部分机型支持正转搅拌、反转出料,清机时切换反转,3—5分钟即可将腔内余料排空,换配方效率是人工清理的数倍。称量斗采用大开门、大倾角设计,物料靠自重快速排净;混合机卸料门与机槽底部平齐,不留积料平台。换产快一分钟,旺季就多一分钟的有效产出,而且串料风险和清机人工同步下降。
配料和混合的节拍匹配,比单机速度更重要
旺季提产能的第二个误区,是只盯混合机的“一批多久”,而忽略了配料和混合之间的等待。配料秤称完一批,混合机可能还在上一批的卸料或清机环节;混合机空转等料,或者配料秤等混合机腾出空间,两种等待都在吃掉产能。
节拍匹配的核心是让配料和混合的周期尽量接近、无缝衔接。PLC控制系统可以同时操作多台秤体,优化配料周期,让几种原料的称量并行而不是串行,缩短整批物料的“配料等待”。混合环节的选择也要匹配物料特性:以颗粒原料为主的BB肥,双轴桨叶混合机批次时间短、混合强度高;对颗粒破碎率敏感的配方,滚筒混合机更温和,但需要确认其单批时间与配料周期不脱节。增效机型的单批次混料时间可以压缩到3—5分钟,混合均匀度达到98%以上,搅拌效率较传统设备提升2—3倍。把配料和混合的节拍卡在同一节奏上,整线的连续运行能力才会真正释放。
包装码垛是旺季峰值 容易被低估的瓶颈
前段配料混合再快,如果后端的包装码垛接不住,成品就会堆在包装口,整条线的产出仍然卡在 一个环节。旺季有限的生产时间内,靠人工装袋、称重、封口、堆垛,速度根本追不上前端产能,而且旺季招工难、人工成本高,靠加人提产能既不经济也不稳定。
包装环节的产能释放,方向是自动化收口。全自动包装码垛线集成自动上袋、称重、封口、输送和码垛,替代挂袋、称重、封口等人工岗位,产能提升可达30%以上。吨袋包装线则针对BB肥颗粒不均、易离析的特点,在灌装环节做防离析设计,适配规模化出货的需求。旺季拼的是单位时间内的合格成品出库量,包装线不拖后腿,前端的速度才有意义。
排产和柔性切换,把“能换”变成“换得快、换得准”
旺季的订单结构往往是小批量、多配方并行。如果每次换配方都要人工重新设定参数、反复确认,切换时间和管理成本都会失控。PLC配方管理系统可以把常用配方预存,切换时调用编号即可完成参数切换,部分系统支持15分钟内完成从一种配方到另一种配方的转换。配料精度做到0.1%级、全流程配料10分钟完成的生产线,已经具备“配方实时调整、生产即刻响应”的能力,很小可支持10吨级小批量订单。
排产层面还有一个务实动作:把旺季订单按配方相近程度归组,减少“大跨度切换”的次数;在必须切换时设置“过渡批”,用少量填充料或下一配方的主体原料走一遍系统,把残留带出,过渡料回收后作为同配方填充料使用,不产生废料。换产次数降下来,有效生产时间自然升上去。
旺季提产能,不是靠某一台设备“超常发挥”,而是把换产停机、配料等待、包装积压这三段被吃掉的时间一段一段抢回来。换产从小时级压到分钟级,配料和混合的节拍咬合,包装码垛用自动化兜住峰值,排产用归组和预存配方减少无谓切换——四件事叠加,产能在不增加主机、不延长工时的情况下就能上一个台阶。旺季考验的不是单机能力,而是整条线在频繁切换中保持连续运行的能力。