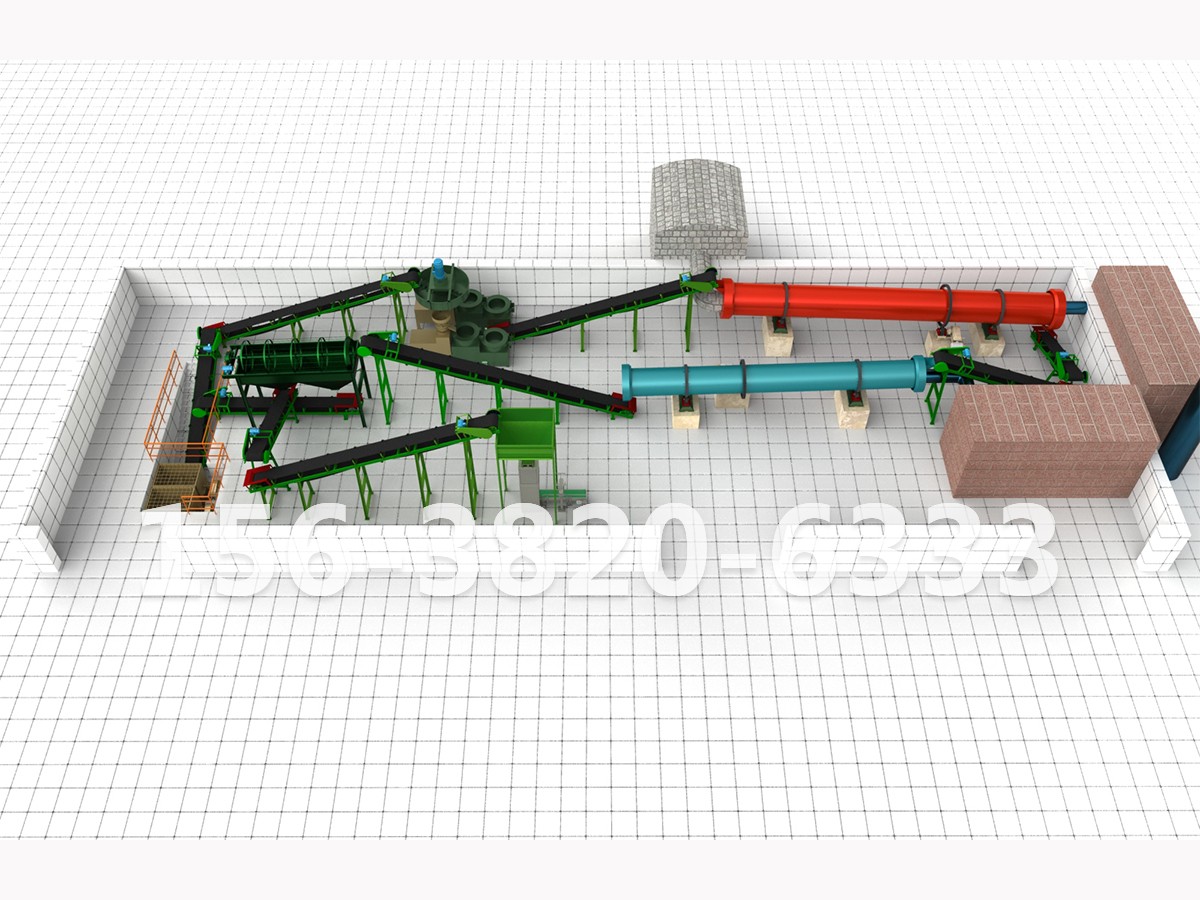
粉状生物有机肥生产,不像颗粒肥对成型有严格要求,但原料杂质多、粒度不均、菌剂混合不匀,会直接造成成品有机质波动、活菌含量不达标。预处理和配料是整条粉状生产线的核心工段,做好原料筛分、破碎、水分调节、菌剂添加顺序管控,既能稳定产品指标,也能减少设备磨损。
1. 发酵腐熟料进厂筛选,去除杂质是预处理先一步
畜禽粪经过槽式好氧发酵之后,原料内部还会夹杂石块、塑料、长秸秆、绳头等杂物。杂质如果直接进入后续工序,不仅会加快粉碎机、搅拌机配件磨损,还会造成成品外观差。 发酵出料先通过滚筒筛分机进行分级,把石块、塑料、超长粗纤维团块筛除。筛出来的大块粪团送入链式粉碎机破碎,细碎合格物料送入储料仓备用。筛分出的粗纤维杂物单独收集,可返回发酵车间再次腐熟,减少原料浪费。 这个环节重点把控,不能省略除杂工序。粉状肥料没有造粒环节,杂质很难在后端去除,一旦混入成品,直接影响产品质量。
2. 粉碎工段工艺管控,稳定原料粒度
粉状生物有机肥对细度有明确要求,一般要求绝大部分物料可通过 0.18mm 筛。原料颗粒粗细差距过大,有机质分布不均,后期混合难度增加。 处理带有硬粪块、粗纤维的腐熟料,优先使用链式粉碎机,无筛网结构不容易糊堵。根据物料纤维含量调整主轴转速,转速不宜过高,避免破碎产生大量热量,高温杀伤有益活菌。 粉碎完成后再次经过筛分,粗料回流粉碎机二次破碎,细粉送入配料仓。禁止粗料直接进入配料工序,粗细料混在一起,很难混合均匀。
3. 原料含水率调节,控制物料流动性与菌种活性
水分是预处理阶段重点管控指标,粉状生物有机肥原料含水率控制在 25%~35% 区间。 水分过高,物料容易结块,在料仓内搭桥,下料不畅,长期存放还会让菌种提前复苏、消耗有机质,缩短保质期;水分过低,粉尘大,车间扬尘严重,投料时粉尘飞扬,菌剂很难均匀附着在粪粉表面。 水分偏高的腐熟料,在发酵车间适当摊晾脱水;原料偏干,少量雾化补水,禁止大量喷水。调节水分时尽量在粉碎前完成,减少配料阶段加水造成局部湿团。
4. 配料工序优化,按配方顺序投料,保护有益菌活性
粉状生物有机肥配料,核心难点是菌剂均匀混合,同时避免高温损伤菌种。很多工厂习惯把所有原料一次性全部投入搅拌机,容易出现菌剂集中抱团,成品不同点位活菌数量差异大。 推荐投料顺序:先投入腐熟有机肥主料,启动搅拌机预混 1~2 分钟;再加入腐殖酸、膨润土等辅料继续混合;然后低温状态下投入生物菌剂,短时间低速混合。菌剂不能长时间高速搅拌,摩擦升温会造成活菌大量死亡。 选用带变频的卧式双轴搅拌机,控制搅拌时间,混合均匀即可,不要长时间空搅。装料量控制在筒体容积 60%~70%,预留翻动空间,保障物料充分穿插。
5. 喂料与料仓防离析管控,保障配料比例稳定
不同辅料密度、粒度不一样,下料时很容易出现离析分层,导致养分、菌剂占比波动。 各原料仓配套变频定量给料装置,按照配方设定流量匀速下料。密度大的原料适当降低下料速度,轻质菌剂采用微量投料装置,防止菌剂一次性集中涌入。 料仓内部加装破拱装置,防止腐熟粪粉架桥断料。料仓内壁保持光滑,定期清理内壁积料,避免干结料块脱落,打乱配料比例。配料完成后尽量直接送入包装工序,减少中间储存,物料静置会出现轻重组分分层。
6. 常见工艺缺陷与整改方案
先一种问题:成品多点取样检测,活菌数高低波动大。大多是菌剂投料顺序不对、搅拌时间过长。整改:菌剂 投加,缩短搅拌时长,降低搅拌摩擦温升。 第二种问题:原料含有长纤维,粉碎不充分,成品里面可见粗纤维团块。整改:前端加强筛分,大块物料二次粉碎。 第三种问题:下料忽快忽慢,配方比例不准。整改:检查料仓是否架桥,校准变频喂料机,每班复核称重计量。
7. 日常运维要点
预处理工段的粉碎机、筛分机、配料搅拌机是重点巡检设备。每班清理粉碎机刀齿缠绕纤维,检查筛网破损;定期校准各喂料秤,保证配方计量准确。生产环境做好除尘,粉状物料粉尘大,配套布袋除尘设备,满足车间环保要求。
粉状生物有机肥生产线,预处理加配料直接决定成品质量。把控原料除杂、粉碎细度、水分调节,优化投料顺序与搅拌参数,减少菌种受热损伤,降低组分分层离析,就能稳定有机质与活菌指标,生产合格粉状生物有机肥,保障生产线增效稳定运行。