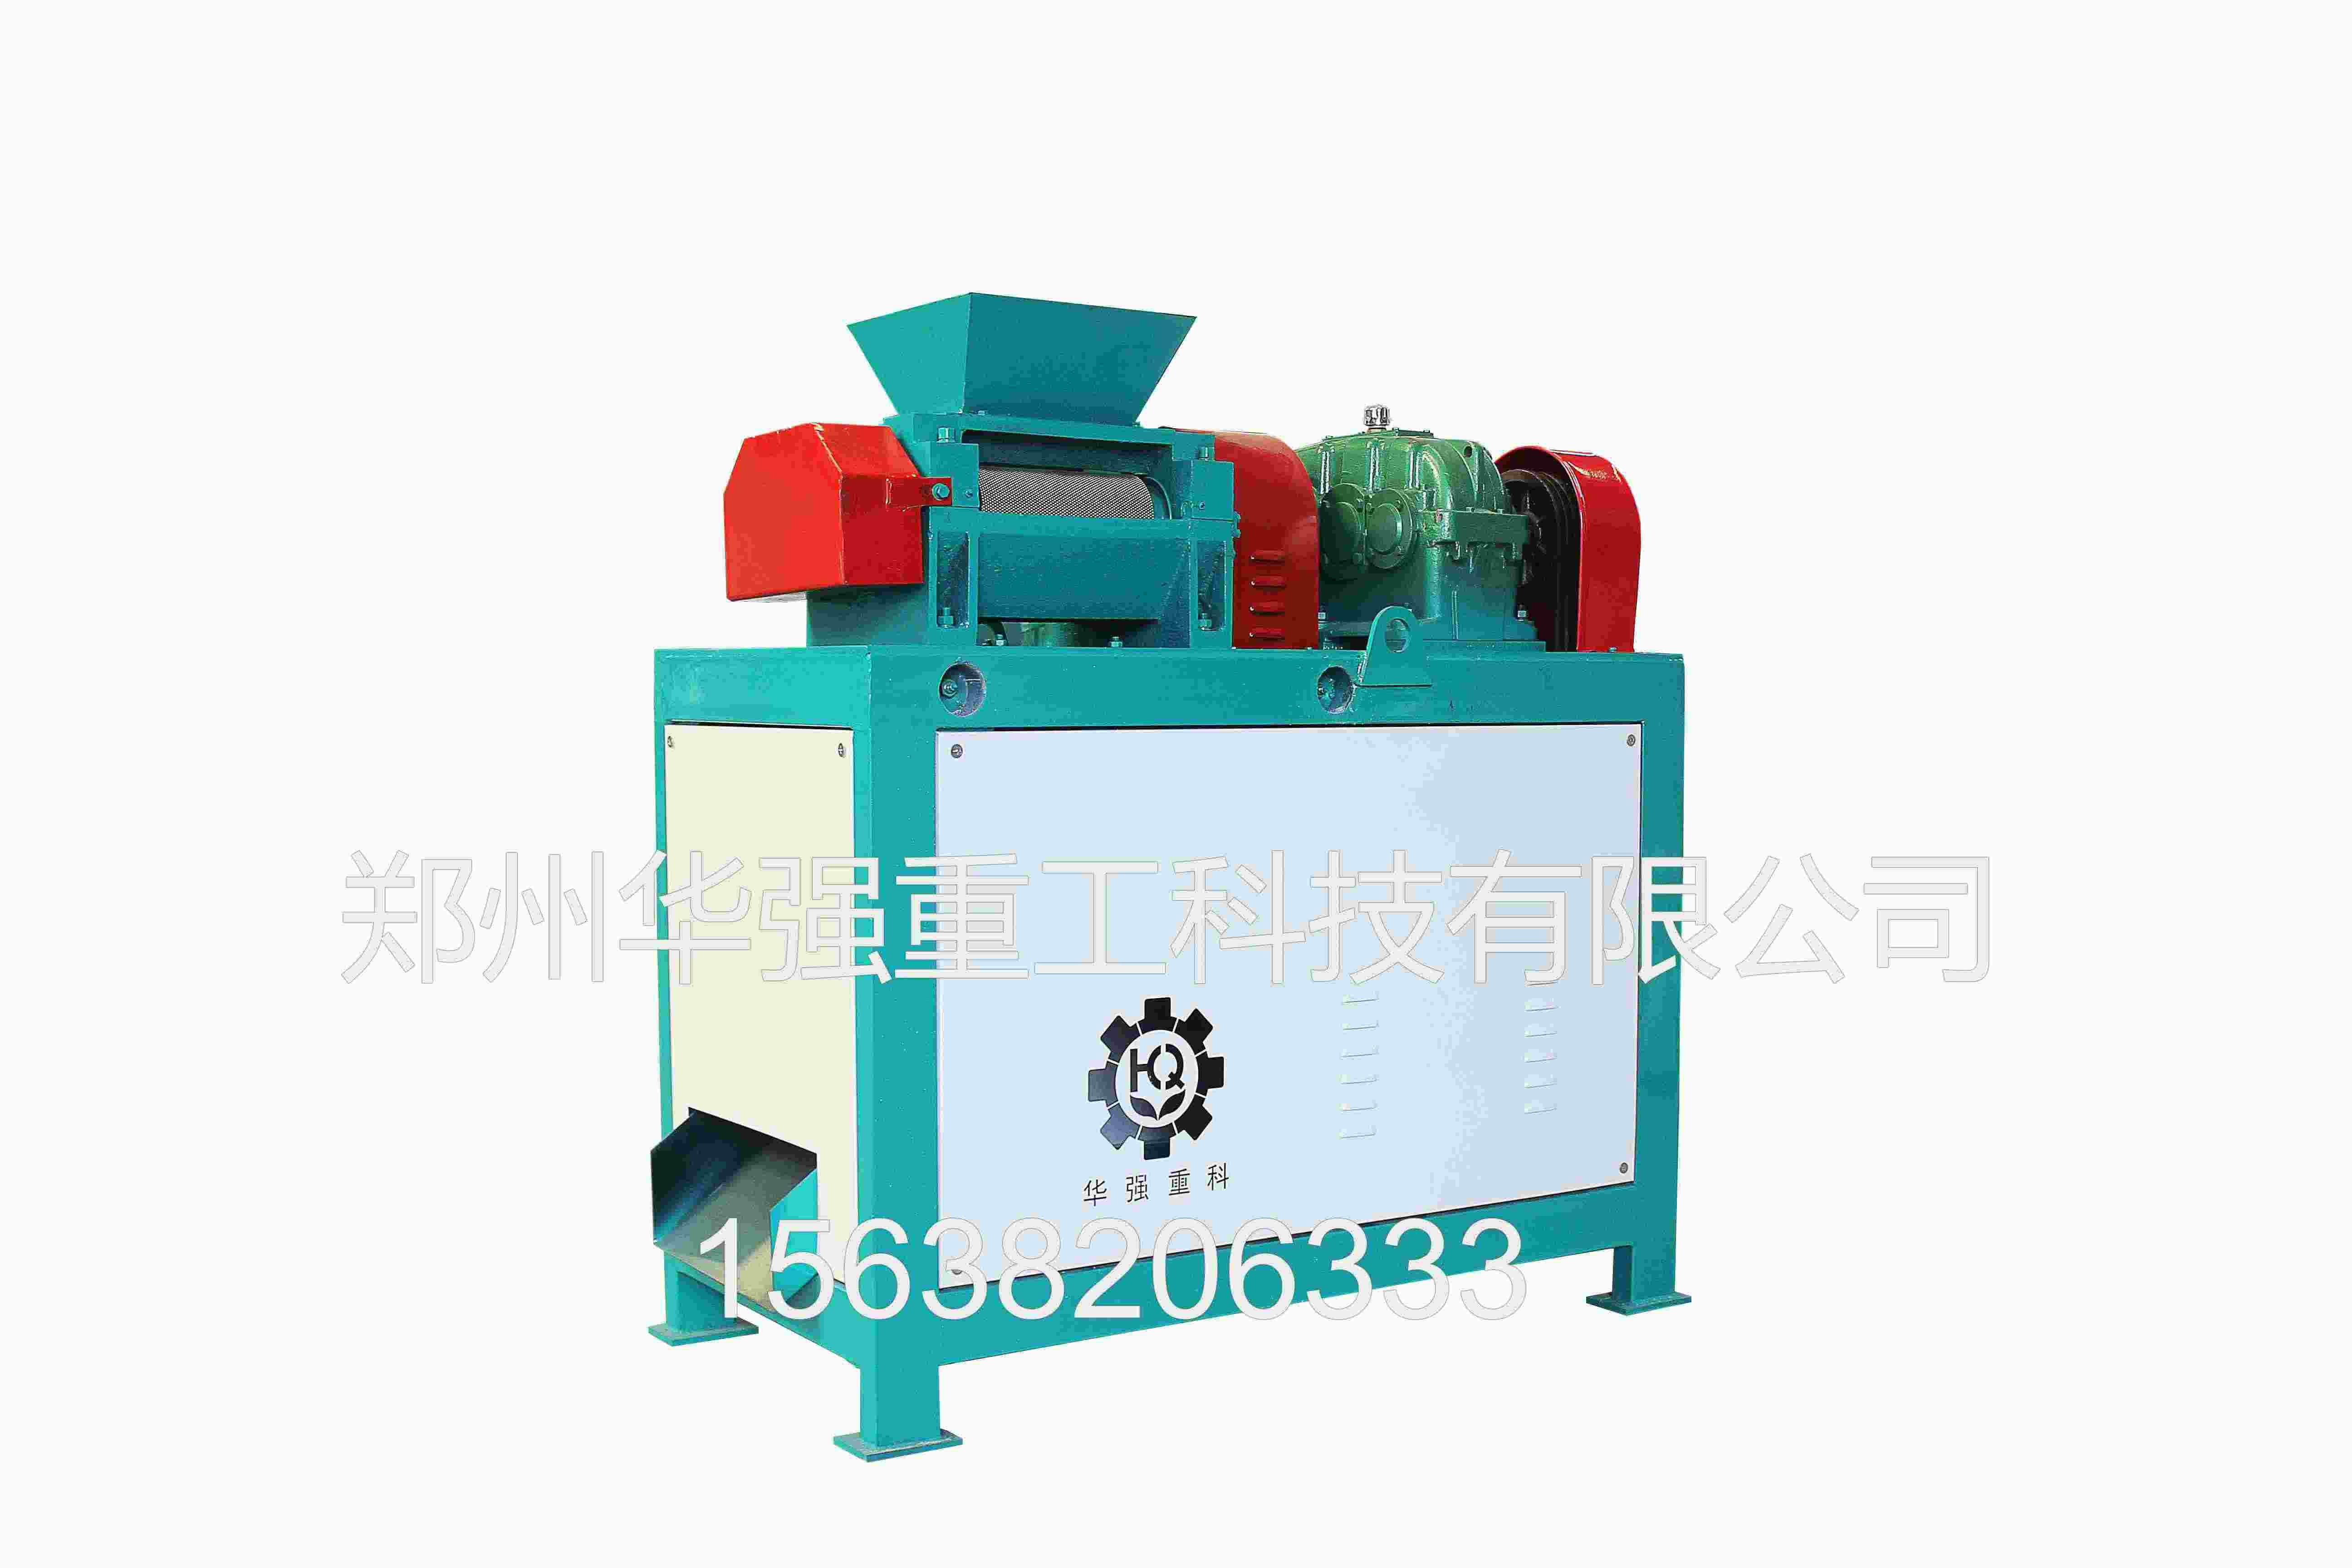
肥料造粒机把粉料变成颗粒,解决的核心问题只有一个:如何让松散的粉体获得足够的内聚力,并在外力撤去后保持形状。当前主流的圆盘、转鼓、搅齿、对辊挤压、平模挤压五条路线,本质上给出了五种不同的答案。它们分属三种完全不同的成型机理:圆盘与转鼓基于液相桥接团聚(湿法),搅齿属于高速剪切湿法团聚,对辊与平模则走机械冷压致密化(干法)。理解这五种路线,不需要记住五套参数表,而是要看清每条路线用什么力、在什么介质条件下、把粉料组织成颗粒。
圆盘造粒:靠倾斜盘面的滚动,让粉料“滚雪球”
圆盘造粒的物理场景直观:倾斜的旋转圆盘让物料在离心力、摩擦力和重力作用下沿抛物线运动,粉粒在滚动中相互碰撞、粘结,以现有细粉或预湿球核为核心层层包裹长大。它不依赖高压,也不依赖高速剪切,成球的驱动力是滚动过程中的液相桥接与机械互锁。倾角决定颗粒在盘内的滚动路径长度,转速决定物料被提升的高度和料幕形态,两者联动控制粒径与成球率。这条路线结构简单、投资门槛低,颗粒圆润度好,适合中小规模的有机肥或复合肥生产,但对物料的可塑性有基本要求——过于松散或纤维过长的物料,在盘内只会滑动而不会滚动成球。
转鼓造粒:筒体旋转下的团聚,为规模化连续生产设计
转鼓走的是同一类湿法团聚逻辑,但力的施加方式不同。物料在缓慢旋转的筒体内被水或蒸汽调湿,借助筒体旋转产生的挤压力在液相条件下团聚成球,而非像圆盘那样依赖盘面滚动形成的料幕。转速通常控制在10—20 r/min,停留时间5—15分钟,筒体尺寸和转速共同决定了物料在鼓内的翻滚强度和团聚时间。转鼓的核心优势不在单机精度,而在连续化大产能:单机产量大,适合年产五万吨以上的规模化复合肥或有机无机复混肥项目。颗粒强度可以通过停留时间和液相量调节,但颗粒均匀性通常略逊于圆盘,能耗也相对更高。
搅齿造粒:快速剪切把湿料“和”成球,专治高湿高纤维
搅齿造粒跳出了“滚动团聚”的框架。高速回转的搅齿对物料施加持续的剪切、揉搓和抛撒,把湿粉或絮状料打散、重新组织,利用物料自身的胶体性质在短时间内强制团聚成球,过程更像“和面”而非“滚雪球”。它对含水率20%—40%的湿物料适应性突出,成粒率可达80%以上,且通常不需要额外添加粘结剂。圆盘和转鼓面对高湿粘性物料时容易粘盘、结圈,搅齿的强制剪切恰恰能把这种粘性转化为成球的结合力。其代价是颗粒圆整度和强度通常不及滚动团聚路线,后续往往需要烘干和筛分返料来稳定成品。
对辊挤压:干法高压,把粉料“压”成致密片再破碎
对辊挤压完全不依赖水或粘结剂。两个相向旋转的辊轮以10—25 MPa的高压将干粉咬入辊隙,物料在挤压下产生塑性变形,颗粒间的空气被排出,密度可增大1.5—3倍,形成致密片料,再经破碎、整粒、筛分得到颗粒。因为全程干法,它省去了烘干和冷却环节,能耗在五条路线中很低,特别适合热敏性物料和对水分敏感的配方。但它的成型依赖物料在高压下的塑性,对配方可塑性有一定要求,颗粒形状偏片状或不规则,圆整度不如湿法路线。
平模挤压:模孔长径比决定一切,干法路线里的“硬度派”
平模挤压同样走干法冷压路线,但力的作用方式从“双辊对压”变成了“压辊碾过模孔”。压辊贴着平模盘面公转,把含水10%—20%的粉料强行碾入模孔,物料在孔内承受径向压力和剪切力,纤维被重新排列、嵌合,从另一端挤出圆柱条后切断成粒。这条路线很关键的参数不是压力,而是模孔长径比:孔深与孔径的比例越大,物料在孔内受压时间越长,颗粒硬度和抗压强度越高。有机肥造粒的理想长径比通常在8—10之间。平模对粗纤维物料(秸秆、菌渣、木屑)的适应性强,成型率可达95%以上,颗粒密度大、运输破碎率低,但模具磨损是持续成本,对物料含水率的窗口也相对狭窄。
选型的判断,不在“哪种 ”,而在“物料需要哪种力”
五条路线的分野可以归结为一句话:圆盘和转鼓用水和滚动制造液相桥接,搅齿用高速剪切重组湿料,对辊和平模用高压把干粉压致密。高湿粘性物料优先看搅齿;规模化连续生产且颗粒强度要求高的复合肥线,转鼓是工业标准;中小规模、追求圆整度和低投资,圆盘是务实起点;物料干燥、配方热敏、不想上烘干线,对辊挤压的短流程优势明显;粗纤维含量高、追求高硬度和低运输破碎率,平模的长径比设计提供了针对性的解法。选型的终点不是找到一台“更强的造粒机”,而是让设备的施力方式与物料获得结合力的方式对齐——粉料在哪种力学条件下愿意“抱在一起”,就该选那条路线。