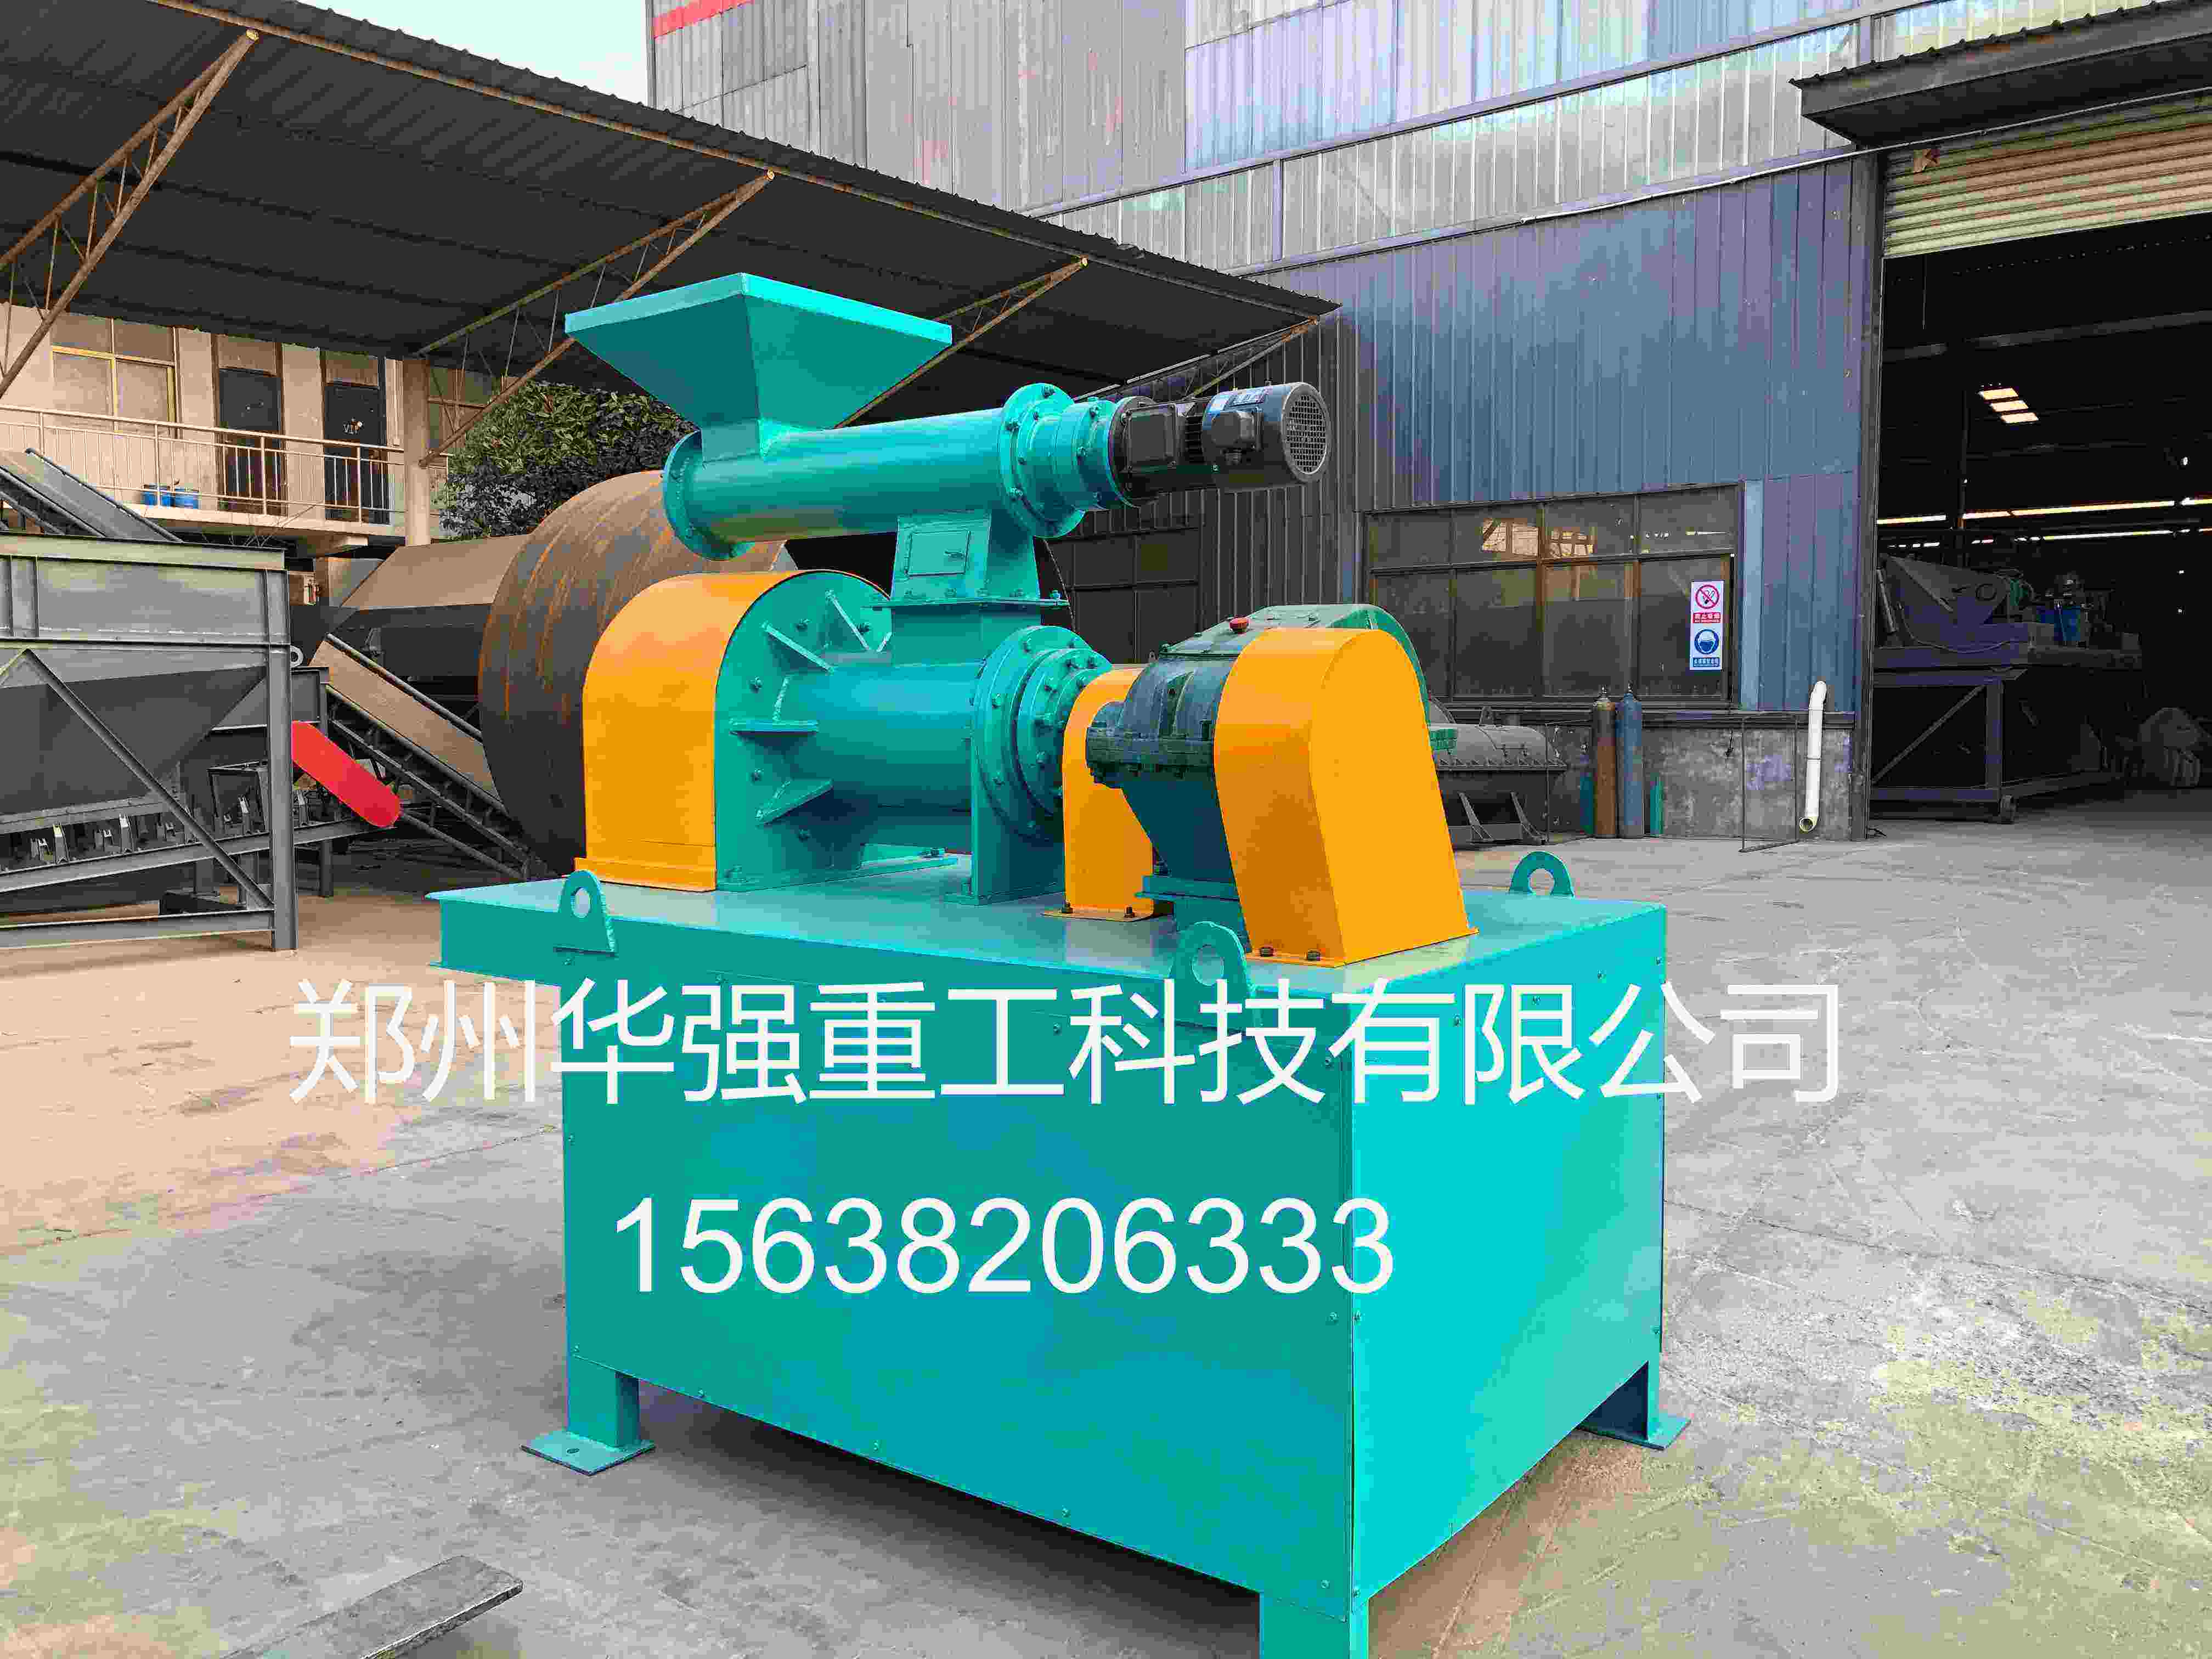
生物有机肥选造粒机,核心标准不是成球率、不是投资多少,而是活菌能不能活下来。转鼓造粒和挤压造粒的本质区别,不在于设备结构,而在于高温环节出现在造粒之前还是造粒之后——这一点直接决定成品的有效活菌数。
一、温度链条:转鼓"后热",挤压"前热"
转鼓造粒属于湿法工艺:造粒时要通蒸汽(压力0.2~0.4MPa、料温升到60~80℃)让粉料滚成球,造粒后的湿颗粒含水15%~18%,必须进烘干机用150~200℃热风烘干。也就是说,两道高温全在造粒之后。如果菌剂在造粒前就混进物料,经过蒸汽加烘干,活菌基本全灭。
挤压造粒属于干法常温工艺:原料先处理到含水≤10%(含水高时需要先烘干或晾晒),然后常温高压挤压成型,之后不再加热。高温环节在造粒之前,而菌剂通常在配料混合时加入——加菌之后全程常温,不再受热,活菌存活率能保住70%~90%。
这里要澄清一个常见误解:挤压也不是 不用烘干,原料含水高时造粒前仍要处理,但这步在加菌之前完成,不影响活菌。
二、转鼓也能做生物肥:靠后喷涂菌液
如果想走转鼓路线(为了颗粒卖相),标准解法是调整加菌顺序:先造粒→烘干→冷却→在包膜机或转鼓内后喷涂菌液→低温或不烘干直接包装。菌液不经过任何高温环节,存活率同样有保障。这套"后喷涂"工艺能兼顾转鼓的圆整颗粒和活菌指标,代价是要多配一套喷菌液系统,设备投资相应增加。
三、颗粒品质与投资对比
转鼓出来的颗粒是圆球状,圆整度高、抗压强度好(20N以上)、卖相好,能进农资店和高端渠道,售价有明显溢价;但流程长(造粒+烘干+冷却+二次筛分),设备多、投资高,烘干还是整线能耗大头。
挤压出来的是柱状或扁球颗粒,密度高、强度也不差,但外观不是正圆,卖相不如转鼓,适合走量渠道;优势是流程短、投资比同产能转鼓线低30%~40%、占地小,但对原料含水(≤10%)和细度(60~80目)要求严,堵模是常见故障。
四、怎么选
走高端商品肥、要圆颗粒卖相和溢价、愿意配套后喷涂工序 → 选转鼓,但必须配后喷涂菌液系统。走量为主、菌剂成本高、希望造粒前混菌省工序、原料容易控干 → 选挤压,常温保活菌 稳。主打"有效活菌数≥2亿/g"这类核心卖点的,优先挤压或转鼓加后喷涂。小规模(年产1~3万吨)、预算紧张 → 挤压起步;大规模(年产5万吨以上)、连续化生产、要进高端渠道 → 转鼓配后喷涂。
一句话:转鼓赢在卖相和产能,挤压赢在保活菌和投资。把物料含水率、目标活菌数、颗粒卖相要求、预算这四个数给厂家,比争论哪种设备更好更有用。