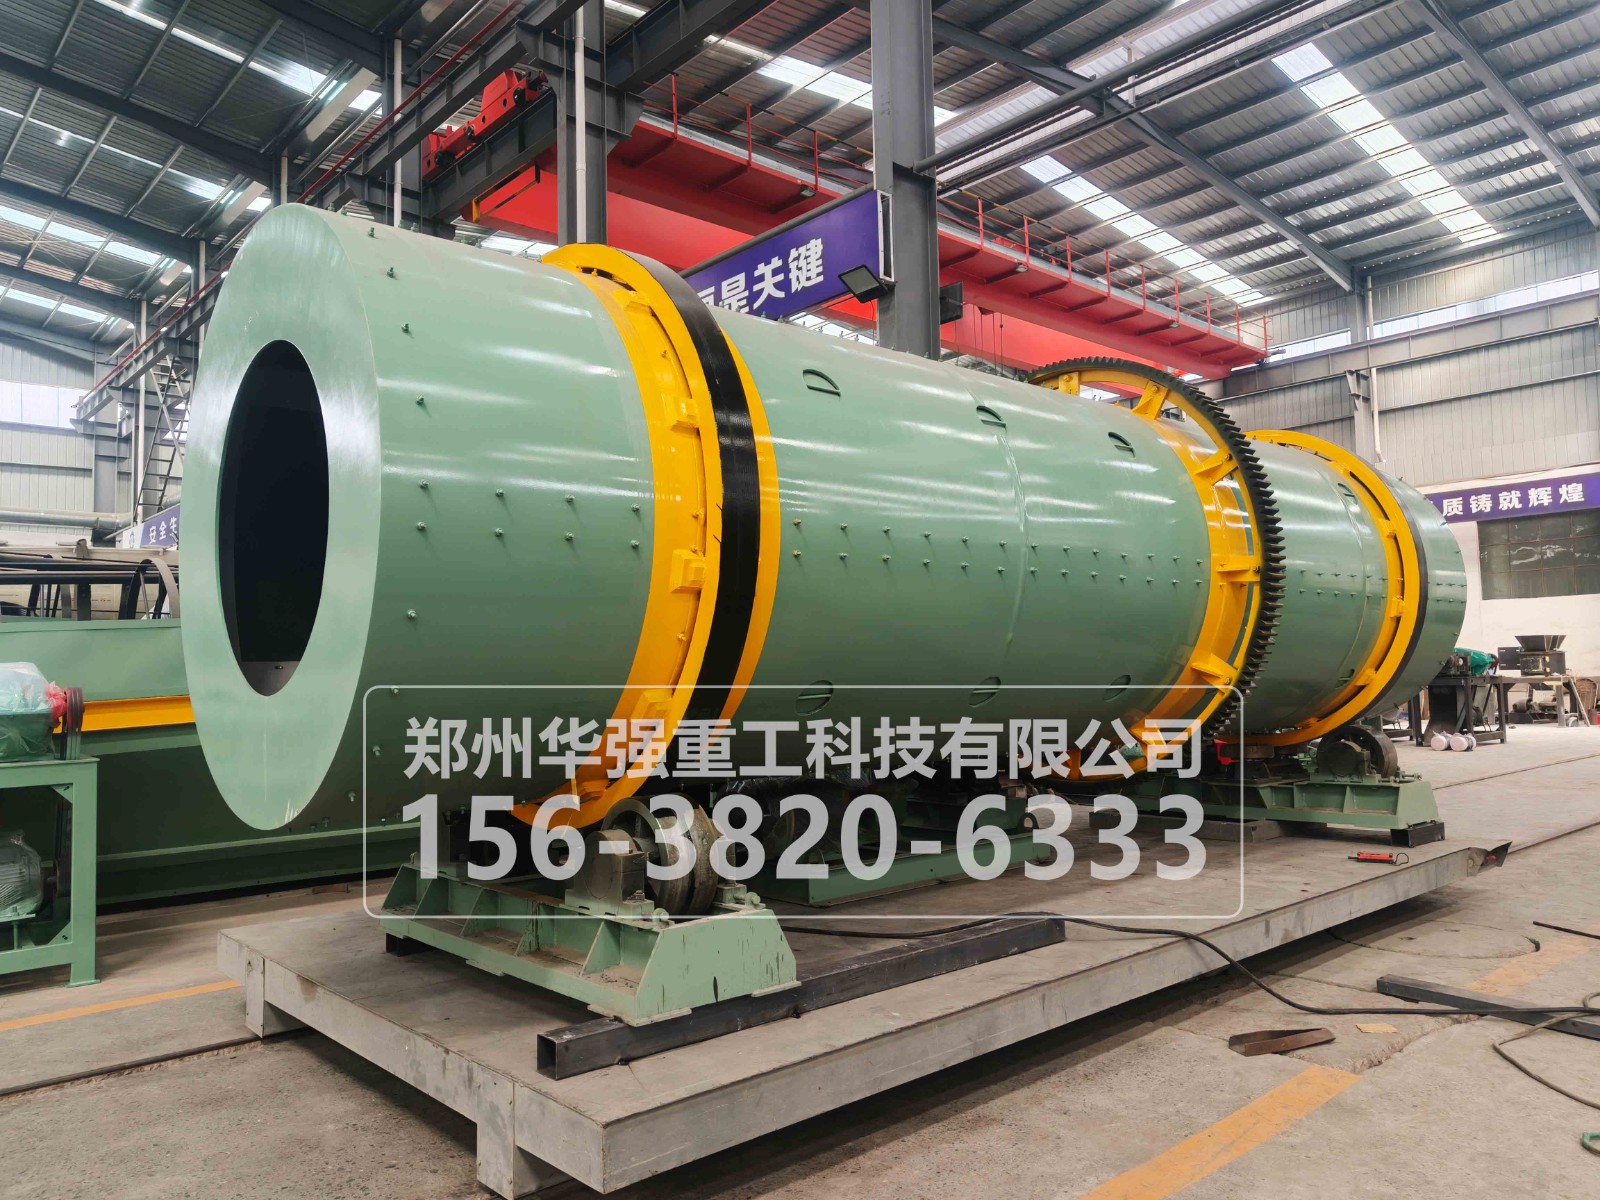
湿法复合肥生产是大中型肥料厂主流工艺,整套生产线以蒸汽转鼓造粒为核心,串联原料配料粉碎、造粒、烘干、冷却、筛分、返料循环等工序。合理把控蒸汽转鼓造粒加上烘干筛分全流程工艺参数,能够提升成球率,提高颗粒强度,降低返料比例,稳定复合肥成品质量。
蒸汽转鼓造粒是整个湿法复合肥生产的核心成粒工段,直接决定后续全流程的运行效率。尿素、磷酸一铵、氯化钾、填充料等原料经过精准电子计量、双轴搅拌机充分预混之后,连续送入倾斜安装的转鼓造粒机筒体内,筒内沿料层底部布置的多孔蒸汽分布管,持续通入0.2-0.5MPa的饱和蒸汽,将物料温度快速提升至60-80℃,让尿素等高溶解度组分表面微熔,在低初始水分条件下产生足够的液相量,无需添加过量清水就能形成稳定的液相粘结桥。物料在筒体旋转的摩擦力、离心力与重力共同作用下,形成连续滚动的料床,以细粉返料为晶核逐层裹附长大,经历成核、长大、抛光三个阶段,形成粒径2-4mm的圆润致密湿颗粒,工况优化后的一次成球率可达80%以上,造粒机出口物料含水率仅控制在2%-4%,大幅降低后续烘干工段的蒸发负荷。
烘干工段承接造粒后的湿颗粒,是保障颗粒强度、降低后续返料量的关键环节。造粒产出的湿颗粒通过密封皮带机送入回转式烘干机,烘干机采用顺流加逆流的组合供热工艺,热风炉产出的200℃以内洁净热风与物料同向进入筒体,避免高温直接接触湿颗粒造成表面快速结壳、内部水分无法析出的问题,筒体内布置的专用抄板不断将物料抄起抛洒,让颗粒与热风充分接触换热。烘干机的物料停留时间控制在20-30分钟,将颗粒含水率精准降至2%以下,同时颗粒内部的盐类组分完成二次结晶,抗压强度稳定达到12-18N/粒,完全满足后续储运不粉化的品质要求。烘干过程中产生的含尘尾气,通过旋风除尘、重力沉降、湿法洗涤三级处理后达标排放,完全满足复合肥生产的环保合规要求。
筛分工段是全流程的品质把关环节,实现合格颗粒与不合格物料的精准分离。烘干冷却后的物料送入双层滚筒筛分机,上层筛网将粒径大于4.75mm的大颗粒筛分出来,送入链式破碎机粉碎后作为返料返回造粒机重新参与成球;下层筛网将粒径小于2mm的细粉筛出,直接作为母核返回造粒工段循环利用;中间2-4mm区间的合格颗粒,送入回转式包膜机完成防结块包膜处理,进入自动包装工序完成成品装袋。整套筛分系统配置自清理胶球清网装置,彻底避免高湿肥料颗粒堵塞筛网的问题,筛分效率稳定保持在95%以上,生产线的返料比稳定控制在1.5-3:1的极优区间,不会出现大量无效物料循环的问题。
整套蒸汽转鼓造粒加烘干筛分的湿法复合肥全流程工艺,经过行业数十年的落地验证,成熟稳定、单机产能大,是当前大中型复合肥生产项目中经济性与可靠性兼顾的主流工艺方案。