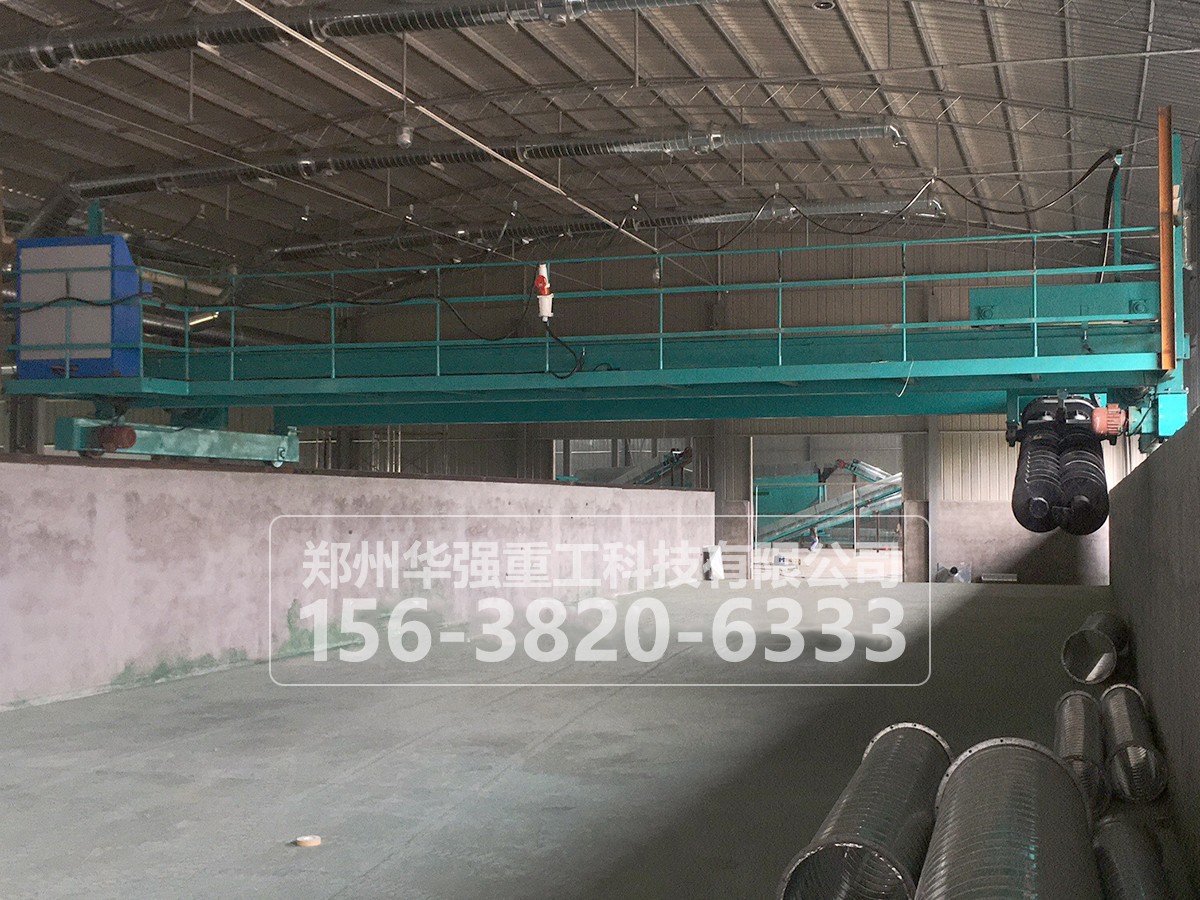
双螺旋槽式翻抛机处理高湿粘性物料,防粘和防缠料不能靠操作工停机铲料来兜底,得靠结构设计把物料“待不住、缠不上”的条件从根上造出来。高湿粪污和污泥的麻烦在于两件事同时发生:一是粘,物料糊在叶片和轴面上越积越厚;二是缠,纤维和毛发在旋转部件上勾连成团,轴径变大、阻力飙升。防粘和防缠虽然是两个问题,但在双螺旋的结构框架里,可以通过同一套设计逻辑来化解。
防粘:让物料没有“落脚点”,也没有“停留时间”
粘附的物理前提是物料与金属表面有足够的接触时间和接触面积。双螺旋的头一道防线是叶片自清洁效应:两根螺旋轴反向同步运转,制造双向剪切与强制移位,物料在两根轴之间被反复交换和抛掷,叶片与物料之间形成持续的相对运动,粘附层在固化之前就被下一次剪切带走。第二道防线在螺旋叶片的几何形态上。针对高湿物料容易挤压成团的特性,采用变距螺旋叶片——进料端螺距小、推送端螺距放大,物料进入后不会被持续压实,而是被剪切打散、松散抛送,从“被压成饼”变成“被打散抛起”,粘附的力学条件被削弱。第三道防线在表面处理。螺旋叶片通常采用高锰钢或耐磨合金钢,表面经淬火硬化或堆焊处理,面对高湿粘性物料时不易粘连,同时还能同步完成破碎和疏松作业。对于粘性尤为突出的工况,空心螺旋结构因为自重轻、与物料接触面小,能进一步减少粘附面积。
防缠料:在纤维“勾住”之前把它切断或推开
缠料的发生链条是:长纤维卡入叶片与轴的间隙,随旋转被拉扯、勾连,逐步形成纤维团。双螺旋的防缠设计沿着这条链条分段拦截。头一段在叶片边缘:采用锯齿状设计或加装可更换的耐磨齿刀,旋转过程中像剪刀一样切断长纤维,减少其被整体卷入的机会。第二段在间隙控制:螺旋叶片与槽底、侧壁的间隙通常控制在10—20毫米,过大则物料在底部滞留被反复碾压缠绕,过小则硬物卡入损伤设备。第三段在轴端辅助清理:在双螺旋轴两端加装梳齿式刮板,随螺旋旋转自动清理试图缠绕的纤维,把缠绕消灭在起始位置。当机械拦截仍不足以应对极端工况时,过载自动反转作为完成后的一道防线介入:扭矩传感器检测到阻力异常升高后,PLC控制螺旋轴反向旋转数圈,利用反向剪切力扯断缠绕的纤维团并抖落,随后恢复正向运转,全程无需人工干预。
防粘和防缠的这几层设计,在双螺旋的结构里是耦合在一起的:变距螺旋减少了压实,也就减少了粘附;自清洁的物料交换减少了停留,也就减少了缠绕累积。把这些结构选对、配齐,高湿粘性物料下的连续运行才不是靠人工盯出来的,而是设计本身撑住的。