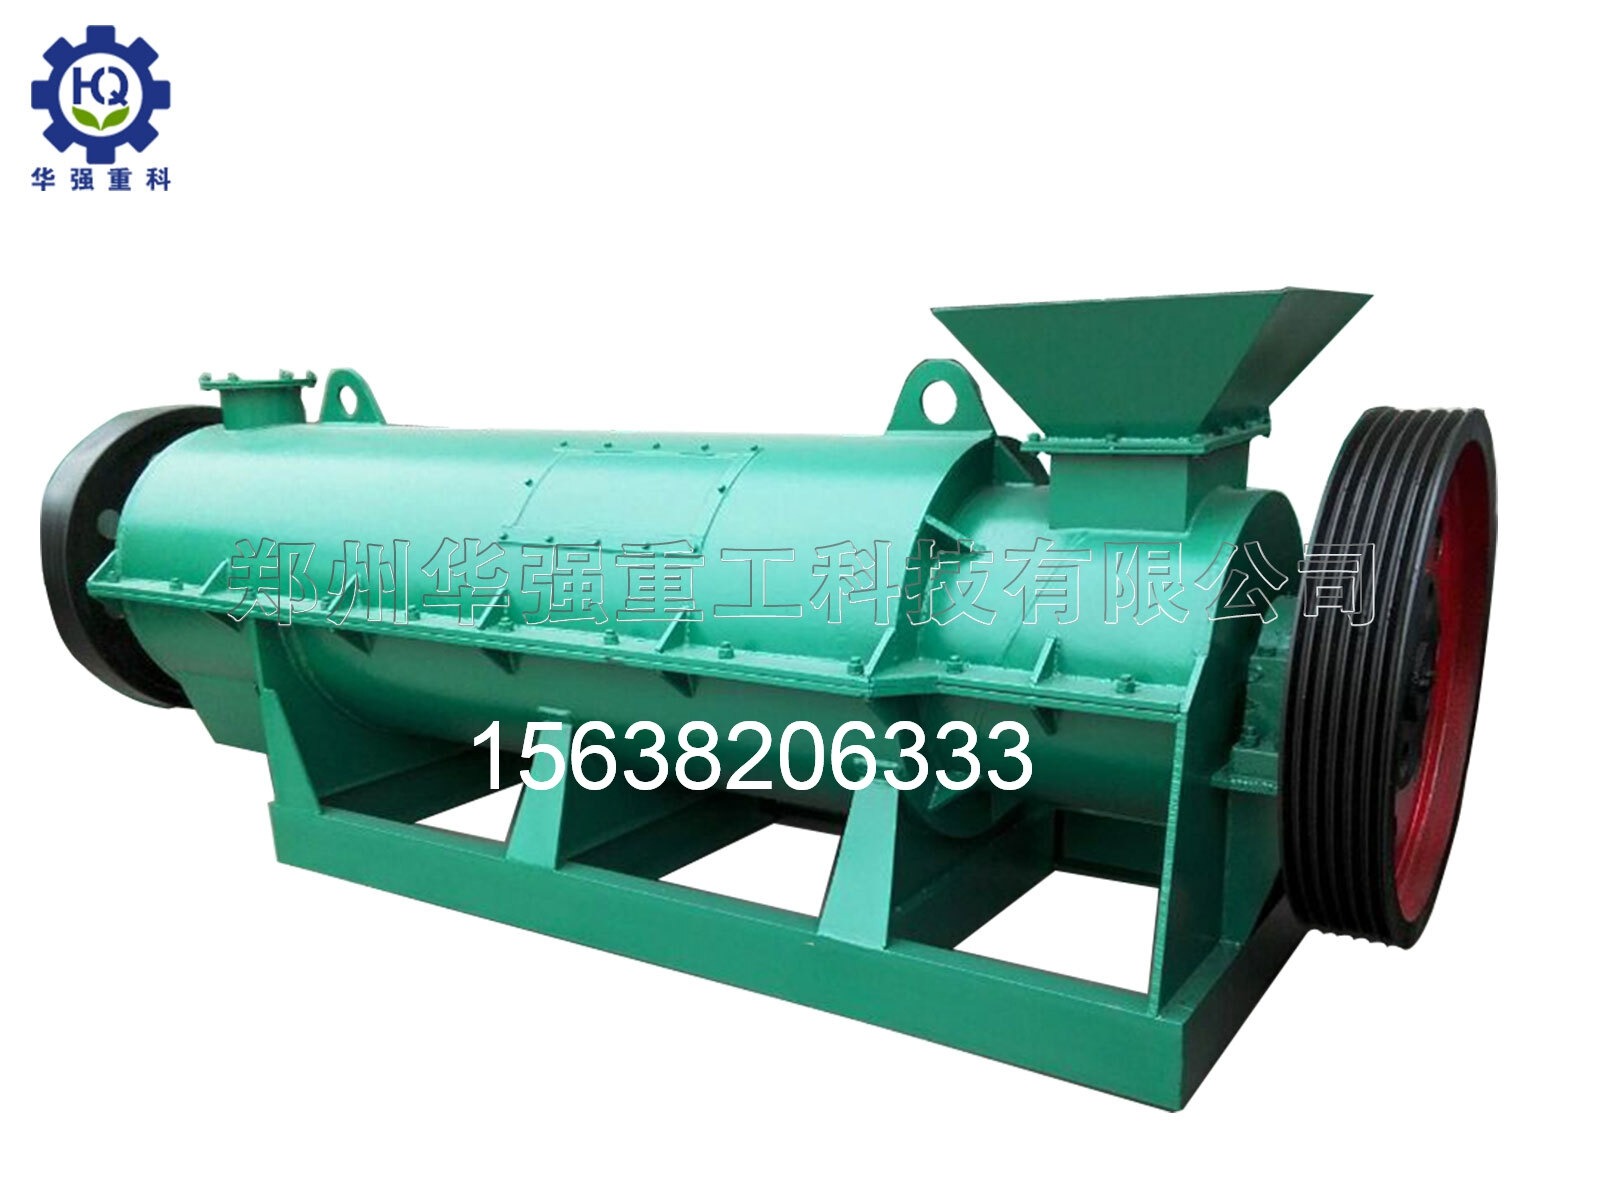
复合肥造粒机常年处在高温、高湿、高粉尘与强腐蚀的工况中,物料中的氮磷钾盐类对金属部件有较强侵蚀性,设备一旦疏于维护,往往不是慢慢老化,而是突然趴窝。很多厂家把维护等同于"坏了修",但真正影响生产连续性与造粒质量的,恰恰是那些日常不被注意的润滑、清洁与紧固细节。把维护保养做成制度,比事后抢修划算得多。
班前的检查应当形成固定流程。 开机前先确认传动部位的润滑状态,主减速机、托轮轴承、挡轮、开式齿轮的油位与油质是否正常,润滑脂有无乳化变质的迹象。复合肥车间的粉尘易混入润滑点,油脂发黑、结块都提示需要提前更换。同时检查各紧固件有无松动,尤其是筒体衬板螺栓、抄板固定螺栓与传动联轴器螺栓——转鼓造粒机筒体长期转动,螺栓松动是常见隐患,若衬板脱落会直接损坏筒体。皮带或链传动的张紧度、防护罩完整性也应一并确认,开机后还应留意有无异响与异常振动。
运行中的巡检重在观察参数变化。 正常状态下主电机电流应平稳在标定区间,电流持续攀升多意味着筒内粘料增厚、料量偏大或传动阻力上升;电流波动剧烈则可能与物料忽多忽少、液相量不稳有关。筒体运行的平稳性同样关键,托轮与滚圈的接触是否均匀、有无异常摩擦声,挡轮是否受力过大,都应在巡检时留意。对蒸汽造粒工艺,蒸汽压力与温度的稳定性直接影响成球率,管路疏水阀是否正常工作、冷凝水是否及时排出,应纳入每班检查。
班后的清洁是防腐蚀的关键。 复合肥物料吸湿性强,残留料在停机后会吸收空气中的水分形成高浓度盐溶液,对筒壁、抄板、喷嘴与密封件造成持续腐蚀,同时干结后形成硬疤,下次开机需要人工清理。每班结束后应趁设备有余温时清除筒内积料,重点清理粘料严重的进料端与抄板背面。蒸汽喷嘴、液相喷头、氨分布器等细小通道 易结垢堵塞,应定期拆洗并检查雾化形态。停机时间较长时,还应将筒内彻底清空并做干燥处理,防止锈蚀。
易损件的周期管理需要台账支撑。 造粒机的主要易损件集中在衬板、抄板、喷嘴与密封件:衬板与抄板长期受物料冲刷与腐蚀,磨损到一定程度会削弱抄起能力,表现为成球率下降、颗粒粒径偏小,这类性能衰退是渐进的,很容易被误判为工艺参数问题;喷嘴磨损或堵塞会造成液相分布不均,颗粒忽大忽小;轴封与端部密封失效则导致粉尘外溢与物料泄漏。按运行时长建立更换周期,而不是等明显损坏再处理,是稳定造粒质量的必要手段。
传动系统的专项维护不可忽视。 主减速机应按期换油并定期做油液分析,齿轮与轴承的早期磨损能在油样中提前发现;开式齿轮副的齿面润滑与磨损状况需定期检查;电机轴承的温升与振动是判断状态 直接的指标。托轮与滚圈的接触面若出现点蚀、剥落或偏磨,会引发筒体窜动与异常载荷,应及时调整或修复。
长期停机的保养同样要规范。 计划性停机超过一周时,应彻底清空筒内物料、清洁并干燥筒壁,对裸露金属面做防锈处理,排净蒸汽与水管路积水,电气控制柜做好防潮与防尘,并定期盘车防止筒体长期单侧受力变形。
综合来看,复合肥造粒机的日常维护可以归纳为"班前查润滑紧固、班中看电流振动、班后清粘料防腐、定期换易损件、专项管传动系统"几条主线。建立点检记录与更换台账后,多数突发停机都能提前预警。维护做得扎实的设备,不仅故障率低,成球率与颗粒强度的长期稳定性也明显更好——这正是维护工作很容易被低估的价值。