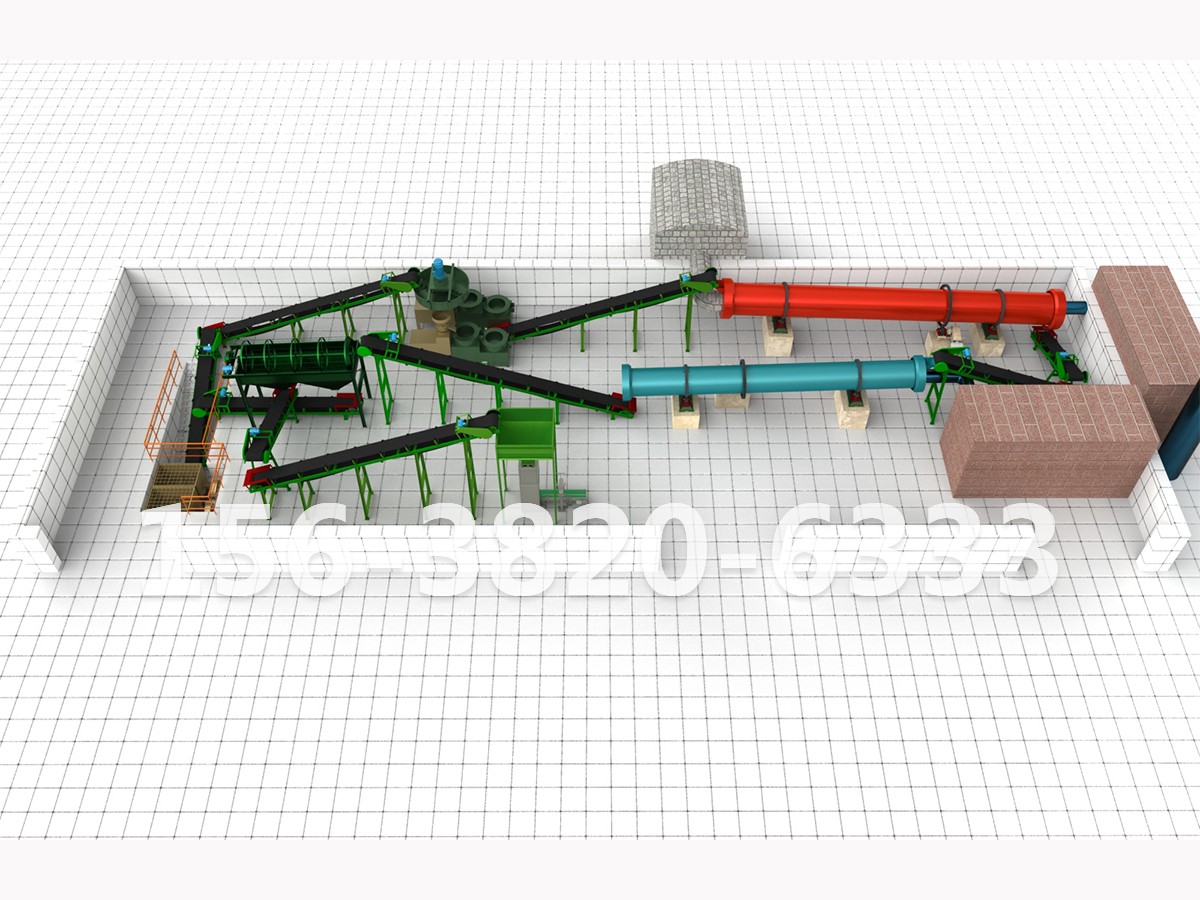
先给结论,再走流程。从工艺角度看,粉状有机肥的生产确实可以概括为“发酵—陈化—粉碎—筛分—包装”这几步,不设造粒,也不设烘干。但一旦原料换成“工业废渣”,这条流程的 步就不是进发酵槽,而是先过合规这道关。 按现行《有机肥料》标准(NY/T 525-2026),工业废渣、粉煤灰、工业钢渣均被列入明令禁用原料,不能用于商品化有机肥的生产。所以“工业废渣粉状有机肥”这个命题,工艺上能拆解,商品化路径上却已经被封住了。下面的流程图解,先把粉状路线本身的工序讲清楚,再说明工业废渣在这条线上真正能走通的那一段。
先一步:原料配伍与发酵启动。 粉状路线对原料的形态容忍度较高,但发酵的物理窗口并不宽松。混合料含水率宜控制在50%—60%,碳氮比调到25—35∶1,用手握成团、指缝不滴水、松手能散开作为现场判断标准。工业废渣的麻烦在于它通常不是“标准有机物料”:纤维含量低、粘性差异大、pH波动明显,单靠废渣自身很难进入正常的升温曲线,必须掺入秸秆、菌糠等辅料来补碳、调孔隙、稳水分。这一步如果配不准,后面的翻堆和粉碎都是在补偿一个本不该出现的偏差。
第二步:好氧发酵与陈化。 堆体温度需要维持在55—65℃,高温期持续足够时间,才能完成无害化和腐殖化。发酵结束并不等于“可以进粉碎机”,物料还需要一段陈化,使残留的易分解有机物继续稳定,水分降到30%左右。粉状成品之所以敢不烘干,前提就是陈化段把水分和腐熟度都推到了可接受的位置;如果发酵不彻底,粉状路线省掉的烘干工序,就会以结块、发臭和养分不稳定的形式在储存端还回来。
第三步:粉碎。 陈化后的物料难免结块,需要用半湿物料粉碎机打散。粉状成品通常要求通过80—100目筛网,粉碎细度直接决定成品的外观均匀度和后续包装的流动性。这一步对工业废渣尤其敏感:废渣中可能夹带的硬质颗粒和未腐熟团块,会在粉碎环节暴露出来,磨损刀具,也拉低成品品相。
第四步:筛分。 粉碎后的物料经滚筒筛或振动筛分选,筛下粉状物进入粉肥成品线,筛上粗颗粒可以返回粉碎或另作他用。粉状路线之所以“不烘干也能成立”,靠的就是粉碎和筛分把物料做到了足够细、足够均匀,不需要靠造粒来统一形态。
第五步:配料与包装。 筛分合格的粉状基料,按配方加入功能菌或中微量元素,经双轴搅拌机混匀后定量包装。到这里,一条粉状有机肥线的工艺闭环就完成了——没有造粒机,没有烘干机,也没有冷却机,设备链条比颗粒路线短得多。
把流程图收拢成一句话:粉状工艺的核心是“发酵做透、陈化做稳、粉碎做细、筛分做匀”,烘干和造粒被省略,是因为前四步已经把物料送到了可包装的状态。 但这套流程只回答“粉状肥怎么生产”,不回答“工业废渣能不能做成商品有机肥”。在NY/T 525-2026的原料分类管理下,工业废渣属于禁用类,商品化登记这条路已经走不通。工业废渣的粉状化处理,现实中的出口更多指向土壤改良剂、种植基质、矿山生态修复用基材等非商品有机肥方向,工艺段仍然沿用发酵、陈化、粉碎、筛分的基本逻辑,但终点不是肥料登记证,而是另一个应用场景的接纳标准。流程图解到这里,工艺是工艺,合规是合规,两条线必须分开看。